Рисунки заполнения в 3D-печати: прочность, вес и время печати.
Заполнение является важной частью FDM 3D-печати. Оно влияет на прочность, вес, расход материала и процесс печати.
время изготовления готовой детали. Выбор правильного рисунка заполнения при 3D-печати может помочь производителям добиться лучших результатов.
баланс между производительностью продукта и эффективностью производства.
Но какой тип заполнения лучше всего подходит для обеспечения прочности? Лучше ли гироидное заполнение, чем сетчатое? И всегда ли более высокая плотность заполнения является оптимальной?
Имеется в виду более сильная часть?
Давайте подробнее рассмотрим наиболее распространенные схемы заполнения при 3D-печати и как выбрать подходящую для конкретной модели.
различные приложения.
1. Что такое заполнение в 3D-печати?
Заполнение — это внутренняя структура детали, напечатанной на 3D-принтере. Оно заполняет пространство между внешними стенками и
поддерживает верхние слои.
В технологии FDM 3D-печати заполнение помогает:
Улучшить внутреннюю опору и жесткость детали.
Контролируйте вес готового изделия.
Снижает расход материалов по сравнению с печатью сплошным слоем.
Влияет на общее время печати и себестоимость производства.
Этот метод плохо справляется с восстановлением деталей с тонкими стенками или под нагрузкой, пересекающей направление слоев. Например, при изгибающей нагрузке.
Основная нагрузка приходится на стены, поскольку стены расположены дальше всего от середины сечения, где и возникает напряжение.
самый высокий.
Именно поэтому лучший рисунок заполнения зависит от самой детали, а не от ранжирования рисунков. Рисунок — это хорошо.
или плохо работает только при определённой нагрузке.
2. Плотность и структура — это два разных решения.
Плотность заполнения — это количество материала, помещаемого внутрь, в процентах от внутреннего объема. Рисунок — это то, как...
Материал, помещенный внутрь, располагается определенным образом.
Процент заполнения и рисунок — это две разные настройки, а не одна, и они ведут себя совершенно по-разному. Изменение
Изменение плотности приводит к изменению массы и времени печати практически синхронно с изменением числа. Изменение рисунка приводит к тем же изменениям.
Пластик размещается на разных дорогах, поэтому масса практически не смещается, в то время как направление опоры меняется.
Таким образом, две детали с одинаковым процентным содержанием могут весить почти одинаково, но выходить из строя в разных местах.
3. Типичные схемы заполнения при 3D-печати
Различные варианты заполнения имеют разные преимущества. Вот шесть наиболее часто используемых вариантов.
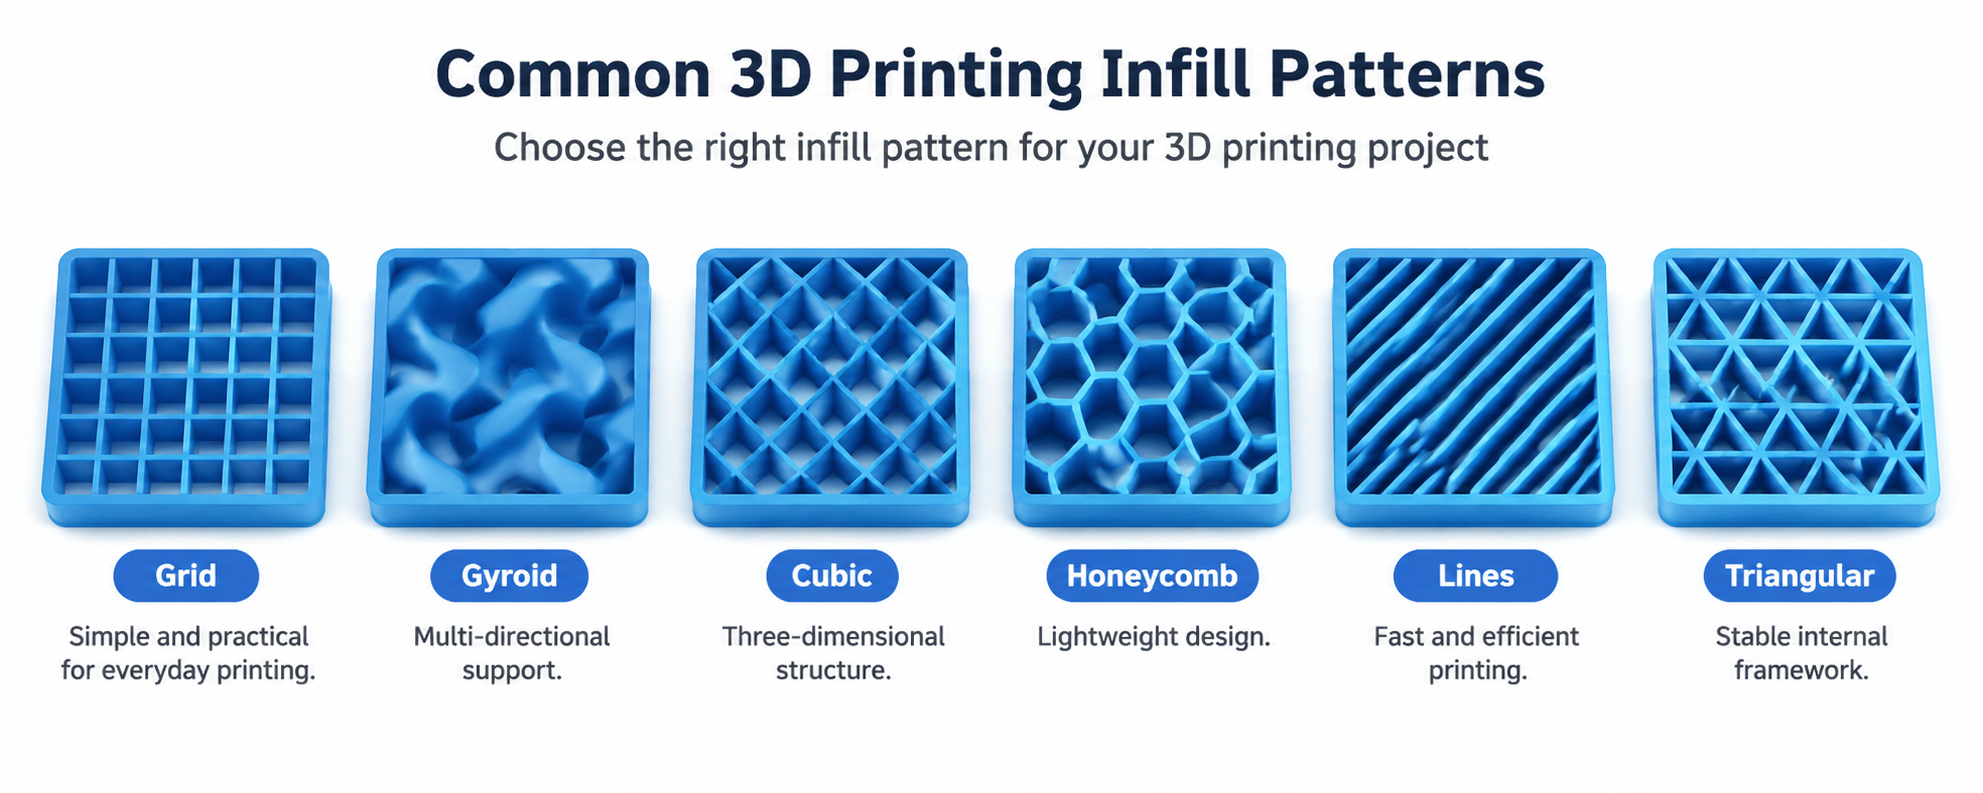
| Шаблон | Как проходят дороги | Сильный в | Следите за |
| Линии | Одно направление на слой, чередование | Самая быстрая печать, чистый верх. | Слабое положение по всей линии обороны |
| Сетка | В каждом слое пересекаются два направления. | Дешевая жесткость по обеим плоским осям | Материал удваивается в местах пересечений, происходит трение сопла. |
| Треугольники | Три направления в каждом слое | Жесткость в плоской плоскости, мельчайшие зазоры. | Самый длинный путь, наибольшее количество пересечений. |
| Соты | Шестиугольные клетки | Компрессионная и облегченная конструкция | Направленная, медленнее укладывается. |
| Желточная железа | Непрерывная волна, повторяющаяся по трем осям. | Сбалансированная поддержка со всех сторон. | Сложный путь, вибрация на скорости |
| кубический | Кубики с углами вниз, повторяющиеся по трем осям. | Нагрузка от трех осей, направленная по прямой линии. | Пересечения внутри слоя |
Универсально самого прочного типа заполнения не существует. Фактические характеристики зависят от плотности заполнения, толщины стенок и т. д.
материал, ориентация печати и условия загрузки.
4. Как плотность наполнителя влияет на прочность и вес?
Плотность заполнения описывает, какую часть внутреннего пространства занимает конструкция из заполнителя. Как правило, более высокий процент
означает больше материала внутри детали.
К распространенным диапазонам плотности относятся:
5%–15%:Подходит для декоративных моделей и легких прототипов.
15%–40%:Практичный начальный диапазон для создания множества функциональных прототипов.
40%–70%:Стоит рассмотреть этот вариант для деталей, требующих дополнительной жесткости и внутренней поддержки.
70%–100%:Используется, когда необходима существенная внутренняя поддержка или практически сплошная конструкция.
Увеличение плотности заполнения, как правило, приводит к увеличению расхода материала и может увеличить время печати. Однако более высокое заполнение
Это не всегда означает большую силу.
Для многих применений FDM-печати увеличение толщины стенок или оптимизация ориентации печати могут улучшить механические свойства.
Более эффективно с точки зрения повышения производительности, чем простое добавление заполнителя.
5. Как выбрать оптимальный вариант заполнения?
Наилучший способ заполнения зависит от назначения детали.
| Приложение | Предложенный шаблон |
| Декоративные модели | Линии или сетка |
| Генеральные прототипы | Сетка |
| Функциональные части | Гироидная или кубическая |
| Легкие компоненты | Соты или гириоид |
| Структурные прототипы | Треугольная или кубическая |
| Крупные промышленные детали | Гироидная, сетчатая или кубическая структура |
Это общие рекомендации, а не строгие правила. Для критически важных компонентов рекомендуется тестирование в реальных условиях эксплуатации.
При соблюдении определенных условий всегда рекомендуется соблюдать осторожность.
6. Как повысить прочность без увеличения количества наполнителя?
Увеличение заполнения — не единственный способ повысить прочность деталей, напечатанных на 3D-принтере. Существует также ряд других параметров, которые также могут улучшить прочность.
разница:
Увеличьте толщину стенки:Увеличение количества внешних стенок может повысить прочность многих деталей, изготовленных методом FDM-печати.
Оптимизируйте ориентацию печати:Направление слоев влияет на то, как деталь справляется с различными нагрузками.
Выберите подходящий материал:PLA, PETG, ABS и ASA обладают различными механическими и термическими свойствами.
Улучшение сцепления слоев:Правильная температура сопла и охлаждение способствуют улучшению адгезии между слоями.
Оптимизация конструкции детали:Добавление ребер жесткости и закругленных углов может улучшить структурные характеристики.
Сочетание этих факторов с правильным заполнением может помочь изготовить более прочные детали без излишнего расхода материала.
потребление.
7. Заключение
Выбор оптимального рисунка заполнения для 3D-печати сводится к поиску правильного баланса между прочностью, весом и материалом.
потребление и время печати.
Сетка — практичный выбор для печати общего назначения. Гироидная и кубическая сетки заслуживают внимания для печати функциональных деталей.
В то время как сотовая структура может быть полезна для легких конструкций, линейная структура — это простой вариант, когда приоритетом является эффективность печати.
Для достижения наилучших результатов следует учитывать одновременно схему заполнения, плотность, толщину стенок, материал и ориентацию печати.
Часто задаваемые вопросы (FAQ)
1. Какой тип заполнения наиболее эффективен при 3D-печати?
Гироидные и кубические структуры являются популярными вариантами для многонаправленной внутренней поддержки. Однако наиболее надежный вариант зависит от конкретных условий.
о конструкции детали, материале и условиях нагружения.
2. Заполнение Gyroid лучше, чем Grid?
Гироид обеспечивает непрерывную трехмерную структуру, тогда как сетка использует пересекающиеся прямые линии. Гироид может
Этот метод полезен для печати функциональных деталей, в то время как метод сетки хорошо подходит для печати общего назначения.
3. Какая плотность заполнения является оптимальной для 3D-печати?
Плотность 15–40% может быть практичной отправной точкой для многих функциональных прототипов. Идеальные параметры зависят от...
о требованиях к прочности и конструкции детали.
4. Увеличивает ли более высокая плотность заполнения время печати?
В целом, да. Более высокая плотность заполнения требует больше материала и дополнительных движений при печати, что может увеличить...
время производства.
5. Необходимо ли 100% заполнение для получения прочных 3D-отпечатков?
Нет. Толщина стенки, выбор материала, ориентация печати и сцепление слоев также оказывают существенное влияние на прочность детали.